钢结构温室大棚的制作与安装工艺 从材料到竣工的系统指南
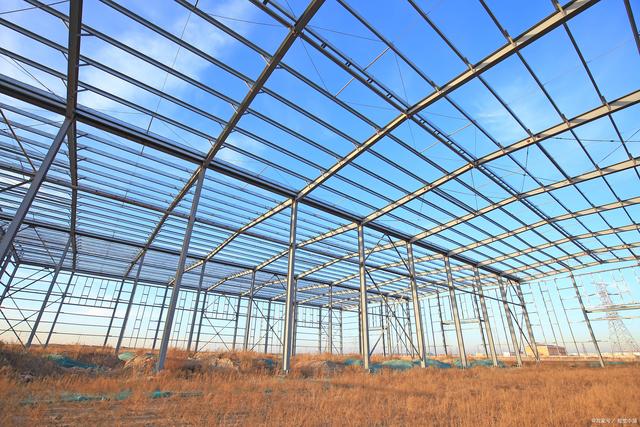
钢结构温室大棚因其强度高、耐久性好、施工周期短等优势,已成为现代设施农业的主流选择。其质量与使用寿命很大程度上取决于制作与安装工艺是否规范。为此,需将“钢结构制作”与“现场安装”作为一个系统工程来统筹,严格把控材料、加工、焊接、防腐、安装等各个环节。本文将系统梳理钢结构温室大棚的制作与安装工艺要点,为相关工程提供参考。
一、材料选用与进场验收
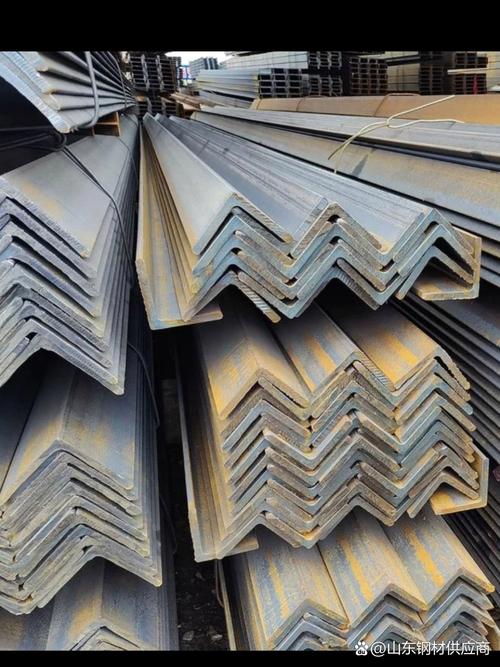
- 主体钢材:宜采用Q235B或Q355B钢材,其力学性能稳定,焊接性良好。常见规格包括热镀锌方管、矩形管、圆管、角钢及H型钢等,根据温室跨度、高度及荷载要求进行结构计算后确定。
- 连接材料:螺栓应采用镀锌螺栓,重要节点宜采用高强度螺栓;焊条应与母材匹配,如E4303用于Q235钢。
- 防腐材料:热镀锌层平均厚度不应小于65μm;若采用刷涂防腐,底漆宜用环氧富锌底漆,面漆用聚氨酯或氟碳漆。
- 覆盖材料配套:根据需求选择玻璃、PC板、PO膜等,其固定件、密封胶条需与钢结构系统兼容。
- 进场验收:核对材质证明书、合格证,检查钢材表面无严重锈蚀、变形、裂纹,镀锌层无剥落。各构件应分类堆放,垫高防潮。
二、钢结构制作工艺
钢结构制作主要在工厂或现场预制场完成,流程如下:
1. 放样与号料
依据施工图进行1:1放样,确定各杆件实际长度和角度,考虑焊接收缩余量(一般每米焊缝预留0.5~1mm)。号料时标注零件编号、材质、数量。
2. 切割下料
优先采用数控切割或等离子切割,保证切口平整。管材相贯线宜用相贯线切割机加工,确保节点贴合。切割后清除熔渣和毛刺。
3. 制孔
螺栓孔应采用钻孔或数控冲孔,严禁气割扩孔。孔距偏差应符合规范,一般相邻两孔距离偏差不超过±1.0mm;群体孔中心线偏差不超过±2.0mm。
4. 组装与点焊
在专用胎具或平台上进行组装,控制几何尺寸。点焊长度宜为10~15mm,间距200~300mm,点焊后检查各杆件角度与位置。
5. 焊接
采用手工电弧焊或CO₂气体保护焊。焊工须持证上岗,重要节点应打坡口。焊接顺序遵循“先中间后两端、先立焊后平焊、对称施焊”的原则,控制变形。焊缝质量应达到《钢结构焊接规范》要求,不得有裂纹、未熔合、夹渣、气孔等缺陷。
6. 矫正与打磨
焊后对变形构件进行火焰矫正或机械矫正,使直线度、平面度满足标准。焊缝表面打磨平整,飞溅物清除干净。
7. 表面处理与防腐
构件制作完成后进行除锈(喷砂或抛丸,等级Sa2.5),然后热浸镀锌。若为刷涂防腐,则先涂底漆两道,再涂面漆两道,总干膜厚度不小于120μm。镀锌构件在现场焊接后,焊缝及锌层破损处需涂富锌漆修补,干膜厚度不低于同等防腐要求。
三、钢结构安装工艺
1. 基础施工与验收
按设计图制作独立基础或条形基础,预埋螺栓位置偏差应符合规范(中心偏移≤5mm,标高偏差±5mm)。基础顶面预埋钢板需水平,为立柱提供平整支撑面。
2. 现场测量放线
依据轴线控制点,在地面放出各立柱位置,使用全站仪校核轴线,确保安装精度。
3. 立柱安装
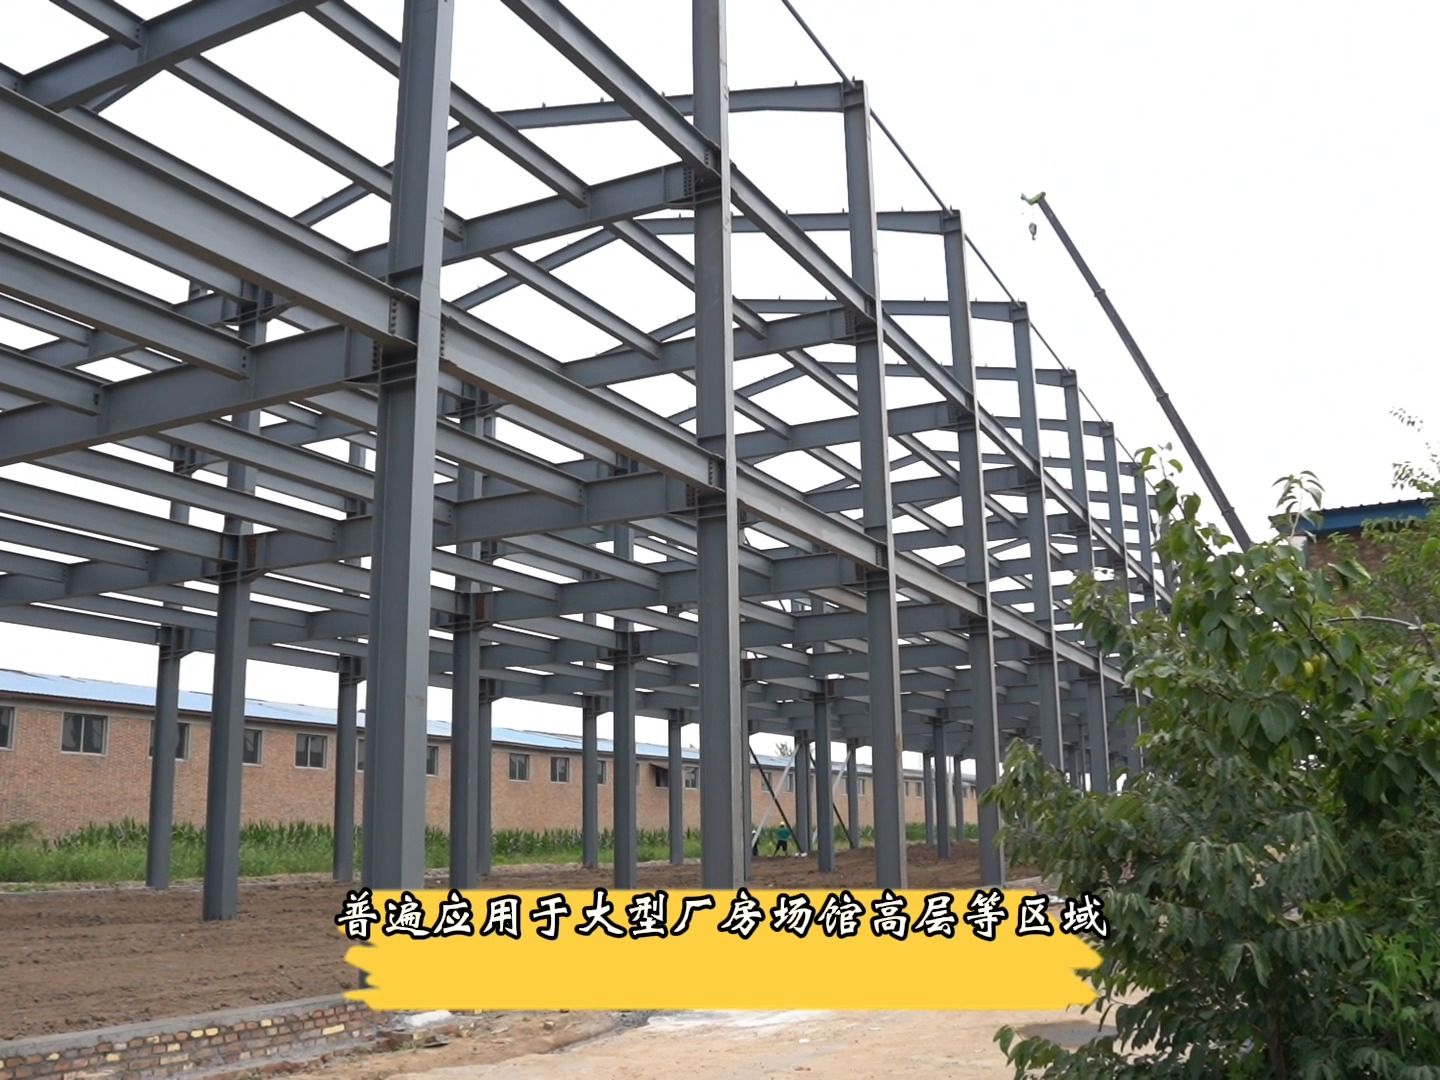
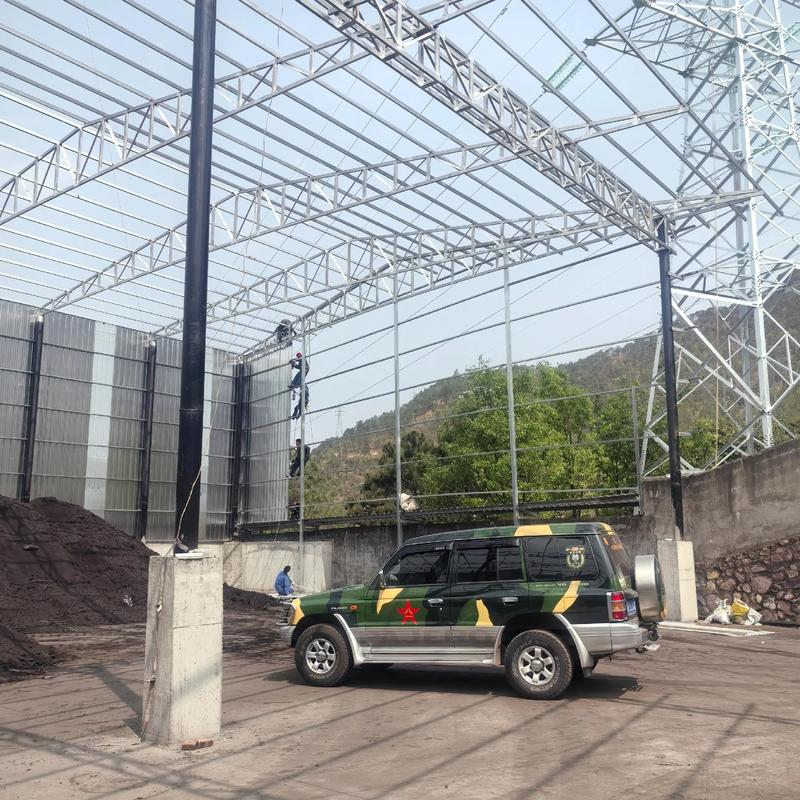
第一根立柱起吊就位后,用临时缆风绳固定;后续立柱安装时,用水平尺和经纬仪校正垂直度,垂直偏差不超过H/1000。调整完毕后拧紧地脚螺栓。
4. 桁架/屋面梁安装
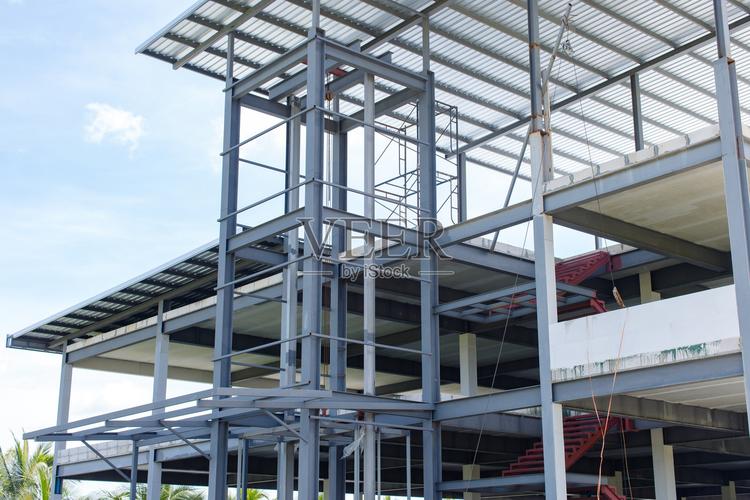
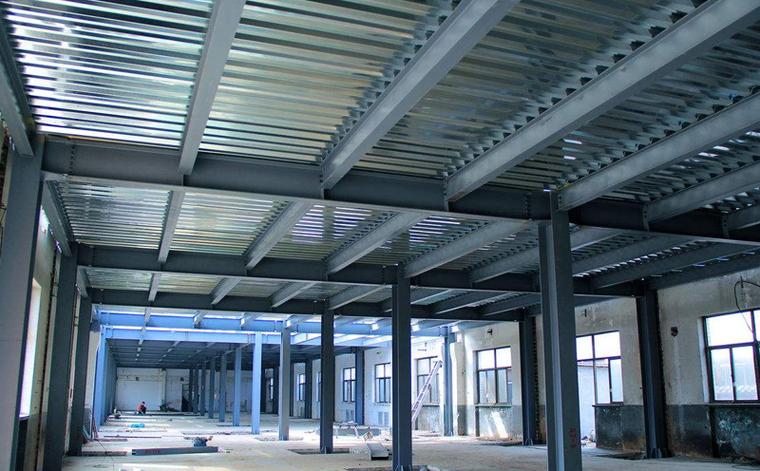
先在地面拼装主桁架,控制起拱度(一般L/500),用吊车整体吊装,两端与立柱节点螺栓连接后再焊接固定。安装完第一榀桁架后,需临时固定并设置足够支撑,稳定后方可安装下一榀。
5. 檩条与支撑系统安装
檩条应沿檩托安装,与屋面梁用螺栓紧固。同时安装水平支撑、剪刀撑等水平与垂直支撑系统,保证整体稳定。
6. 防腐与二次修补
全部电焊节点、螺栓安装结合处需进行表面清理,并二次凃补富锌漆做完整处理,防蚀年限应与设计指标相符。主要修补工艺一般做两底两面;对外漏螺栓宜复加橡胶盖防护。
7. 覆盖材料安装
在钢结构验收合格后方可进行玻璃/PC板/薄膜等外部护层到场装配。玻璃与金属在两侧合金夹框中一般垫上黑胶条并用鳄鱼嘴式等专用机夹码或压件固紧,要求在顺风面不平整部位处留有合理可变形防挤热胀间隙,并应可靠绝缘防电化锈腐性电位差式损伤构体风险出现可能趋势的地方预设合理隔绝。
如若转载,请注明出处:http://www.yuanjinggjg.com/product/44.html
更新时间:2026-10-11 17:44:38